


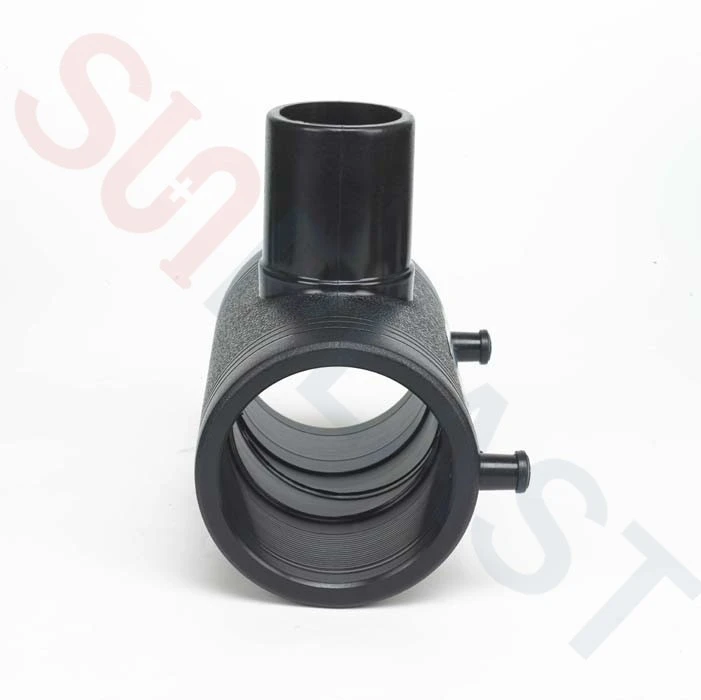


Trójnik redukcyjny HDPE do elektrooporowania
Opis
Parametry techniczne
Kształtki elektrooporowe HDPE, Trójnik redukcyjny elektrooporowy HDPE, Trójnik redukcyjny elektrooporowy, Reduktor trójnika elektrooporowego
Trójnik elektrooporowy HDPE służy do odejścia rury HDPE w celu dodania mniejszego odejścia do rury PE. Trójniki redukcyjne elektrooporowe są często używane do dostarczania wody lub gazu do obszaru z głównego rurociągu, ponieważ mają mniejszy pobór (a zatem mniejszy przepływ) niż oryginalny rurociąg.
Złączki trójnika redukcyjnego elektrooporowego mogą być również znane jako redukcyjny trójnik elektrooporowy lub trójnik redukcyjny EF. Ma wszczepione metalowe cewki umieszczone wokół dwóch końców wylotów, a drugi wylot odgałęzienia jest typu czopowego i wymaga łącznika, aby połączyć go z inną rurą lub kształtkami.
Wykonany w 100% z materiału PE100, elektrooporowy trójnik redukcyjny SUNPLAST HDPE może być dostarczany w średnicach od dn32 ~ dn400 mm w SDR11-PN16. Złączki redukcyjne trójnika elektrooporowego SDR 11 są przystosowane do PN16 dla wody i PN10 dla gazu.
Złączki trójnika redukcyjnego elektrooporowego są formowane wtryskowo za jednym razem i są zgodne z normami ISO4427-3, EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 (ISO4437-3 dla gazu)
SUNPLAST utrzymuje masowy popyt na regularne rozmiary i pilne zapotrzebowanie klientów& szybka prośba o wysyłkę może być spełniona.
Więcej krótkich szczegółów, jak poniżej:
Produkt | Trójnik redukcyjny elektrooporowy HDPE, trójnik redukcyjny elektrooporowy (reduktor trójnika elektrooporowego) |
Specyfikacja | DN32~DN400mm |
Wskaźniki SDR/ciśnienia | SDR11-PN16 |
Materiał | Materiał dziewiczy PE100 |
Proces produkcji | Formowane wtryskowo |
Kolor | Regularne zapasy w kolorze czarnym, niebiesko-żółtym dostępne, jeśli ilość jest duża |
Standard produkcyjny | ISO4427-3, EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 (ISO4437-3 dla gazu) |
Specyfikacja produktu
Trójnik redukcyjny HDPE do elektrooporowania:dostępne od DN32 × 20 ~ DN400 × 315 mm
Ciśnienie: SDR11-PN16& SDR17-PN10
Materiał: 100% pierwotny materiał PE100 PE
Kolor: kolor czarny lub kolor niebieski.


ΦD×ΦD1 | L | A | B | Φd | SDR17 | SDR11 |
32×20 | 118 | 45 | 48 | 4.0/4.7 | × | √ |
32×25 | 118 | 45 | 48 | 4.0/4.7 | × | √ |
50×25 | 147 | 51 | 54 | 4.0/4.7 | × | √ |
50×32 | 147 | 51 | 54 | 4.0/4.7 | × | √ |
50×40 | 147 | 52 | 56 | 4.0/4.7 | × | √ |
63×25 | 168 | 57 | 49 | 4.0/4.7 | × | √ |
63×32 | 168 | 57 | 56 | 4.0/4.7 | × | √ |
63×40 | 168 | 57 | 56 | 4.0/4.7 | × | √ |
63×50 | 168 | 57 | 64 | 4.0/4.7 | × | √ |
75×32 | 186 | 62 | 56 | 4.0/4.7 | × | √ |
75×40 | 186 | 62 | 56 | 4.0/4.7 | × | √ |
75×50 | 186 | 62 | 63 | 4.0/4.7 | × | √ |
75×63 | 186 | 62 | 63 | 4.0/4.7 | × | √ |
90×50 | 210 | 66 | 64 | 4.0/4.7 | × | √ |
90×63 | 210 | 66 | 63 | 4.0/4.7 | × | √ |
90×75 | 210 | 67 | 80 | 4.0/4.7 | × | √ |
110×50 | 215 | 73 | 85 | 4.0/4.7 | × | √ |
110×63 | 215 | 74 | 69 | 4.0/4.7 | × | √ |
110×75 | 215 | 75 | 77 | 4.0/4.7 | × | √ |
110×90 | 238 | 73 | 85 | 4.0/4.7 | × | √ |
125×50 | 239 | 77 | 79 | 4.0/4.7 | × | √ |
125×63 | 239 | 77 | 79 | 4.0/4.7 | × | √ |
125×75 | 239 | 77 | 83 | 4.0/4.7 | × | √ |
125×90 | 239 | 77 | 87 | 4.0/4.7 | × | √ |
125×110 | 256 | 75 | 87 | 4.0/4.7 | × | √ |
160×50 | 248 | 86 | 78 | 4.0/4.7 | × | √ |
160×63 | 248 | 86 | 78 | 4.0/4.7 | × | √ |
160×75 | 248 | 86 | 83 | 4.0/4.7 | × | √ |
160×90 | 250 | 86 | 87 | 4.0/4.7 | × | √ |
160×110 | 305 | 86 | 87 | 4.0/4.7 | × | √ |
160×125 | 307 | 86 | 91 | 4.0/4.7 | × | √ |
200×50 | 297 | 95 | 70 | 4.0/4.7 | × | √ |
200×63 | 297 | 95 | 74 | 4.0/4.7 | × | √ |
200×75 | 297 | 95 | 79 | 4.0/4.7 | × | √ |
200×90 | 297 | 95 | 85 | 4.0/4.7 | × | √ |
200×110 | 365 | 96 | 87 | 4.0/4.7 | × | √ |
200×160 | 366 | 96 | 95 | 4.0/4.7 | × | √ |
225×90 | 400 | 111 | 86 | 4.0/4.7 | × | √ |
225×110 | 400 | 110 | 96 | 4.0/4.7 | × | √ |
225×160 | 400 | 110 | 105 | 4.0/4.7 | × | √ |
225×200 | 400 | 110 | 110 | 4.0/4.7 | × | √ |
250×110 | 431 | 113 | 97 | 4.0/4.7 | × | √ |
250×160 | 432 | 113 | 112 | 4.0/4.7 | × | √ |
250×200 | 433 | 113 | 116 | 4.0/4.7 | × | √ |
315×90 | 511 | 115 | 87 | 4.0/4.7 | × | √ |
315×110 | 511 | 115 | 90 | 4.0/4.7 | × | √ |
315×160 | 511 | 115 | 109 | 4.0/4.7 | × | √ |
315×200 | 511 | 115 | 117 | 4.0/4.7 | × | √ |
315×250 | 511 | 115 | 126 | 4.0/4.7 | × | √ |
400×110 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×125 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×160 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×200 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×250 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×315 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
(Uwaga: dane techniczne są tylko w celach informacyjnych, niektóre dane mogą ulec zmianie, jeśli potrzebujesz dokładnych danych, skontaktuj się z nami bezpośrednio)
Nasza oferta produktów
Jako zintegrowany wzmacniacz &; doświadczony producent& dostawca w Chinach, SUNPLAST może dostarczyć złączki elektrooporowe HDPE o średnicy od dn25mm do dn630mm. Złączki elektrooporowe SUNPLAST HDPE obejmują: łącznik elektrooporowy HDPE, reduktor elektrooporowy HDPE, trójnik elektrooporowy HDPE, kolano elektrooporowe HDPE 90 stopni, kolano elektrooporowe HDPE 45 stopni, kołnierz elektrooporowy HDPE, siodła elektrooporowe HDPE itp.
W SUNPLAST wszyscy klienci mogą znaleźć najlepsze rozwiązanie armatury do swoich systemów rurociągowych.

Procedura zgrzewania elektrooporowego Złączki elektrooporowe HDPE
Złączki elektrooporowe zawierają elektryczne przewody żarowe, które po prawidłowym podłączeniu do
odpowiednie źródło zasilania przez określony czas spowoduje stopienie złączki na rurze.
Oprzyrządowaniem wymaganym do zgrzewania kształtki elektrooporowej jest odpowiednia skrzynka sterownicza elektrooporowa z zasilaczem i skrobakiem zdolnym do usunięcia 0,2-0,4mm z
na zewnątrz rury polietylenowej.
Należy użyć zacisku wyrównującego, aby zapewnić, że ruch złącza jest ograniczony do minimum podczas cyklu ogrzewania i chłodzenia razem, za pomocą ściereczki do czyszczenia i nieusuwalnego długopisu. Należy również użyć wiaty spawalniczej, aby zapewnić ochronę obszaru spawania przed niekorzystnymi warunkami atmosferycznymi oraz
zanieczyszczenie.
Główna procedura zgrzewania doczołowego obejmująca 4 kroki:
1). Oczyścić rurę i przyciąć końce pod kątem prostym.
Końce rur należy przyciąć pod kątem prostym, a nawet za pomocą obrotowego obcinaka do rur, w razie potrzeby ponownie zaokrąglając krawędź rury. Za pomocą ściereczek czyszczących najpierw oczyść obszar spawanej rury z wszelkich zanieczyszczeń powierzchniowych.
2). Zaznacz głębokość nakłucia na rurze
Obszar, który ma być zeskrobany, tj. około 15-20 mm poza głębokość wsunięcia złączki E/F, bez usuwania znaku uszczelnionego opakowania na rurze.
3). Skrobanie lub łuszczenie zewnętrznej powierzchni krawędzi rury.
Za pomocą odpowiedniego narzędzia do przygotowania powierzchni rury „skrobaczka” usuń powierzchnię rury w
wybrany obszar na głębokość 0,2-0,4mm; na tym etapie operacji konieczne jest prawidłowe wykonanie tego.
Tam, gdzie to możliwe, preferowanym sposobem przygotowania powierzchni rury jest narzędzie do mechanicznego przygotowania końców, ponieważ jest ono w stanie usunąć ciągłą, równą warstwę z powierzchni rury.
4). Oczyścić odpowiednim środkiem odtłuszczającym
Używając środka odtłuszczającego do czyszczenia obszaru złomu, upewnij się, że nie ma na nim odprysków ani brudu
5). Wbij złączki E/F całkowicie w rurę HDPE
Otworzyć zapieczętowany worek zawierający złączkę elektrooporową i nasunąć ją na rurę. Mufa elektrooporowa wyposażona jest w ogranicznik środkowy. Przesuń złączkę wzdłuż rury, aż zetknie się z ogranicznikiem środkowym. Oznacz głębokość wprowadzenia niezmywalnym pisakiem.
6). Wyrównaj& zacisnąć rurę
Prawidłowo umieść i dopasuj zacisk ograniczający do zespołu.
Zaciski powinny być zawsze używane do zabezpieczenia zespołu elektrooporowego podczas cyklu zgrzewania.
7). Fuzja stawu
Wprowadź czas zgrzewania, korzystając z informacji wytłoczonych na złączce lub kodu kreskowego umieszczonego na złączce. Zastosowana metoda będzie zależeć od typu używanej skrzynki kontrolnej.
Po zakończeniu cyklu zgrzewania złączki należy sprawdzić, czy wskaźniki topnienia/studzienki topienia wskazują, że cykl zgrzewania zakończył się pomyślnie. Studzienki do topienia, jak pokazano powyżej, powinny być wypełnione stopem do punktu
w przybliżeniu równo z powierzchnią złączki. Wskaźniki stopienia zamontowane na przeważnie mniejszych kształtkach wystają poza korpus kształtki elektrooporowej.
8). Czas chłodzenia
Wszelkie manipulacje, naprężenia lub ruchy zmontowanej rury i/lub kształtki w czasie chłodzenia mogą skutkować obniżoną wydajnością złącza.
Dopiero po upływie czasu chłodzenia wymienionego na złączce można zdemontować narzędzia zaciskowe i cały inny otaczający sprzęt.

Zakłady produkcyjne
SUNPLAST to fabryka produkcyjna z certyfikatem ISO9001. Jako czołowy producent kształtek elektrooporowych HDPE, fabryka posiada dojrzałą technologię, zaawansowaną maszynę produkcyjną, profesjonalni pracownicy& ukończony system kontroli jakości. Wszystkie kształtki elektrooporowe produkowane są w ścisłej zgodności z normami krajowymi i normami międzynarodowymi.
Do chwili obecnej w warsztacie SUNPLAST znajduje się ponad 30 zestawów wtryskarek do produkcji kształtek HDPE do 800mm, a roczna zdolność produkcyjna sięga 6000 ton.

Często zadawane pytania

*Co’s elektrooporowa?
A: Rezystancyjną formą zgrzewania implantów, która staje się coraz bardziej popularna, jest zgrzewanie elektrooporowe. Jest szeroko stosowany do łączenia rur i kształtek polietylenowych oraz rur wykonanych z materiału polipropylenowego. Przez słowo elektrooporowe można rozumieć, że ta technika spawania wykorzystuje prąd elektryczny do tworzenia i wzmacniania połączeń rurociągów.
W szczególności na obu końcach rur wszczepia się metalowe cewki, które są topione przez ogrzewanie oporowe, które pochodzi z przepływającego przez nie prądu. Kiedy stopiona część łącznika rurowego stwardnieje, obie rury są skutecznie i mocno połączone.
* Czy złączkę elektrooporową HDPE można stosować do zgrzewania rury PPR?
A: Nie, złączka elektrooporowa HDPE jest produkowana& przeznaczony tylko do spawania do rurociągu HDPE, NIE nadaje się do rur PPR.
* Czy przed elektrooporą konieczne jest skrobanie?
A: Tak, przed zgrzewaniem elektrooporowym instalator powinien zeskrobać warstwę oksydacyjną z obu krawędzi rury HDPE, obszar złomowania powinien pokryć krawędź rury do linii oznaczenia na rurze, które wyznaczają głębokość wsunięcia kształtek elektrooporowych. To niezbędny krok.
*Jak długo wytrzyma połączenie elektrooporowe?
A: Jeśli rura została przygotowana zgodnie z wytycznymi, a proces łączenia został wykonany prawidłowo przez kompetentnego instalatora, oczekuje się, że złączka elektrooporowa HDPE będzie działać tak długo, jak żywotność systemu rur i minimum 50 lat.
Skontaktuj się z nami
Jeśli masz jakiekolwiek wymagania dotyczące kształtek HDPE Electrofusion lub jakiekolwiek pytania dotyczące naszych kształtek, skontaktuj się z nami swobodnie. SUNPLAST ma dobrze wyszkolony personel, który jest dostępny, aby zaspokoić Twoje potrzeby i zapewnić wsparcie techniczne dla wszystkich sektorów, gdy jest to potrzebne.

Popularne Tagi: Trójnik redukcyjny HDPE elektrooporowy, Chiny, dostawcy, producenci, fabryka, kup, cena, wyprodukowany w Chinach
Wyślij zapytanie


